Estudio de caso: Fabricación de grandes ejes de ventilador forjados con mecanizado de precisión y control de calidad

Fabricación de un eje de ventilador K1045 de 5,8 toneladas para equipos industriales de alta resistencia
Los grandes ejes de ventiladores industriales requieren una combinación de capacidad de forja, control de materiales, mecanizado de precisión y pruebas no destructivas.
Para componentes rotativos grandes, la calidad de fabricación no se puede evaluar solo por la apariencia final del eje. La integridad del material, la precisión dimensional, las tolerancias geométricas, la calidad del mecanizado y la solidez interna afectan directamente la fiabilidad del componente terminado.
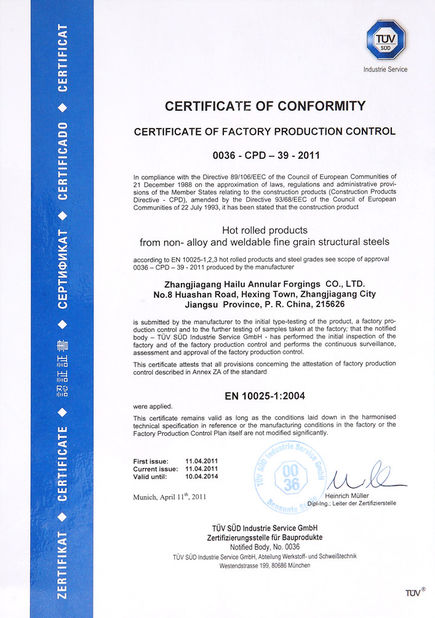
JIANGSU HUI XUAN NEW ENERGY EQUIPMENT CO., LTD.se especializa en la fabricación de componentes industriales forjados y mecanizados de precisión, con experiencia particular enforja, mecanizado de componentes grandes, control de calidad y optimización de costos de fabricación.
Este estudio de caso presenta el enfoque de fabricación para un graneje de ventilador K1045 normalizadocon una longitud total de aproximadamente7.432 mmy una masa total de aproximadamente5.778 kg.
El proyecto demuestra nuestra capacidad para fabricar y mecanizar grandes ejes forjados de acuerdo con planos de ingeniería detallados y exigentes requisitos dimensionales y de inspección.
Resumen del Proyecto
| Artículo |
Especificación |
| Componente |
Eje de ventilador industrial |
| Aplicación |
Ventilador industrial de alta resistencia |
| Material |
K1045, Normalizado |
| Longitud total |
7.432 mm |
| Masa total |
5.778 kg |
| Proceso de fabricación |
Forja + Tratamiento térmico + Mecanizado en bruto + Mecanizado de precisión |
| Requisito NDT |
Prueba ultrasónica, AS 1065 Nivel 1 |
| Capacidades clave |
Forja, Mecanizado de ejes grandes, Control dimensional, NDT |
| Enfoque de fabricación |
Integridad del material, Precisión geométrica, Acabado superficial y Control de costos |
El plano de ingeniería especifica que el material del eje esK1045 normalizadoy requiere pruebas ultrasónicas después del mecanizado en bruto de acuerdo conAS 1065 Nivel 1, y que el componente debe estar libre de indicaciones.
1. El Desafío: Fabricación de un Eje de 7,4 metros y 5,8 toneladas
El primer desafío es simplemente la escala del componente.
El eje tiene una longitud total de aproximadamente:
7.432 mm
y una masa total de:
5.778 kg
Esto sitúa al componente firmemente dentro de la categoría de componentes de equipos rotativos industriales grandes.
Un eje grande es fundamentalmente diferente de un eje mecanizado pequeño convencional.
A medida que aumentan la longitud y la masa del eje, el proceso de fabricación debe abordar:
-
Integridad del material
-
Calidad de la forja
-
Condición del tratamiento térmico
-
Rectitud del eje
-
Estabilidad del mecanizado
-
Soporte de la pieza de trabajo
-
Precisión dimensional
-
Tolerancias geométricas
-
Acabado superficial
-
Pruebas no destructivas
El plano de ingeniería también especifica diferentes rangos de tolerancia dimensionales según el tamaño del componente, con tolerancias lineales que se extienden a dimensiones superiores a 4.000 mm.
Esto significa que el proceso de fabricación debe mantener el control dimensional en un componente de más de siete metros de longitud.
2. Material: Acero K1045 Normalizado
El material especificado para el eje es:
acero K1045 normalizado
La normalización es una parte importante del proceso de fabricación de un eje forjado grande porque la condición del tratamiento térmico influye directamente en las propiedades mecánicas del material y en su comportamiento durante el mecanizado.
Para un eje rotativo, la selección del material y la condición del tratamiento térmico son particularmente importantes porque se espera que el componente soporte cargas mecánicas continuas durante la operación.
Por lo tanto, nuestro proceso de fabricación trata el control de materiales como la primera etapa del control de calidad.
La secuencia básica de producción es:
Materia prima → Forja → Normalización → Inspección → Mecanizado en bruto → NDT → Mecanizado de precisión → Inspección final
Cada etapa está conectada a la siguiente.
El objetivo no es simplemente producir un eje de acero grande, sino producir un eje con una condición de material controlada y una tolerancia de mecanizado suficiente para la fabricación de precisión posterior.
3. Forja: Construyendo la Base del Componente
Para ejes grandes, la forja es una etapa crítica de fabricación.
El propósito de la forja no es simplemente cambiar la forma de la materia prima.
Un proceso de forja controlado adecuadamente proporciona la base para el componente final al controlar:
-
Deformación del material
-
Reducción de forja
-
Estructura interna
-
Condición superficial
-
Tolerancia de mecanizado
-
Geometría general
Para un componente que pesa casi5,8 toneladas, la eficiencia de fabricación se vuelve particularmente importante.
El material que se elimina innecesariamente durante el mecanizado se convierte en un costo de fabricación adicional.
Por lo tanto, la relación entre el tocho forjado y la geometría mecanizada final debe considerarse cuidadosamente.
Nuestra estrategia de forja se centra en lograr una geometría de partida adecuada manteniendo una tolerancia de mecanizado suficiente para el mecanizado de precisión posterior.
4. Mecanizado en Bruto: Establecimiento de una Geometría de Referencia Precisa
Después de la forja y la normalización, el eje entra en la etapa de mecanizado.
El propósito del mecanizado en bruto es eliminar el exceso de material y establecer la geometría básica requerida para el mecanizado de precisión.
Para un eje de aproximadamente 7,4 metros de longitud, el soporte y la posición de la pieza de trabajo se vuelven particularmente importantes.
La secuencia de mecanizado debe minimizar la influencia de:
El objetivo es establecer superficies de referencia fiables antes de pasar al mecanizado final.
Este enfoque escalonado permite mantener el control dimensional durante toda la producción en lugar de depender completamente de una única operación de mecanizado final.
5. Prueba Ultrasónica Después del Mecanizado en Bruto
Uno de los requisitos de calidad más importantes en este proyecto es la prueba ultrasónica.
El plano de ingeniería especifica que el material del eje debe serprobado ultrasónicamente después del mecanizado en bruto de acuerdo con AS 1065 Nivel 1y estar libre de indicaciones.
Este requisito es significativo porque la prueba ultrasónica proporciona un método para examinar la condición interna del material en lugar de depender solo de la inspección visual.
Para un eje rotativo grande, la integridad interna del material es una parte importante de la calidad del producto.
Por lo tanto, nuestra filosofía de control de calidad se basa en:
Control de procesos + Inspección dimensional + Pruebas no destructivas
en lugar de depender únicamente de la inspección visual final.
6. Mecanizado de Precisión: Del Tocho Forjado al Eje Terminado
Después del mecanizado en bruto y la inspección, el eje pasa al mecanizado de precisión.
La etapa final de mecanizado se centra en las dimensiones y características geométricas definidas por el plano de ingeniería.
El plano contiene múltiples requisitos dimensionales y geométricos críticos, incluidas tolerancias geométricas estrictas y acabados superficiales especificados.
Por ejemplo, el plano especifica:
-
Requisitos de tolerancia decimal mecanizada
-
Requisitos de acabado superficial
-
Tolerancias geométricas
-
Requisitos de inspección relacionados con las chaveteras
-
Dimensiones relacionadas con los cojinetes de precisión
El plano también requiere que las tolerancias geométricas se verifiquen después del corte de las chaveteras.
Esto ilustra un principio de fabricación importante:
Mecanizar un eje no se trata solo de lograr dimensiones individuales.
La relación entre múltiples características también debe controlarse.
7. Control de la Precisión Geométrica en un Eje Largo
Para un eje de más de siete metros de longitud, la precisión geométrica se vuelve particularmente importante.
Un componente puede tener dimensiones individuales dentro de la tolerancia y aun así presentar problemas de geometría general.
Por lo tanto, el proceso de fabricación debe considerar relaciones como:
El plano de ingeniería contiene múltiples requisitos de tolerancia geométrica, incluidos valores como0,050 mm y 0,100 mmpara características geométricas especificadas.
Estos requisitos demuestran por qué la fabricación de ejes grandes requiere más que una capacidad de torneado básica.
Requiere un proceso de mecanizado controlado combinado con métodos de inspección apropiados.
8. Acabado Superficial y Mecanizado Final
La condición superficial es otra parte importante del eje terminado.
El plano especifica diferentes requisitos de acabado superficial para diferentes áreas del componente, incluidosvalores de acabado superficial de 1,6, 3,2 y 6,3en ubicaciones especificadas.
Esto requiere que el proceso de mecanizado distinga entre:
superficies de mecanizado generales
y
superficies funcionales de precisión.
Las áreas relacionadas con los cojinetes y otras superficies funcionales requieren un mecanizado controlado en lugar de simplemente lograr el diámetro nominal.
Aquí es donde el mecanizado de precisión se convierte en una parte esencial de la solución de fabricación.
9. Chaveteras e Inspección Final
El eje incluye características de chaveteras que requieren atención adicional durante la etapa de inspección final.
El plano de ingeniería requiere específicamente que las tolerancias geométricas se verifiquen y confirmen después del corte de las chaveteras.
Esto es importante porque las operaciones de mecanizado realizadas más adelante en la secuencia de fabricación pueden influir potencialmente en las relaciones geométricas establecidas previamente.
Por lo tanto, nuestro enfoque de inspección considera la secuencia de fabricación en lugar de tratar cada punto de inspección de forma independiente.
La inspección final puede incluir la verificación de:
-
Dimensiones generales
-
Diámetros del eje
-
Dimensiones relacionadas con los cojinetes
-
Dimensiones de las chaveteras
-
Tolerancias geométricas
-
Acabado superficial
-
Condición visual
-
Registros NDT
-
Documentación de material y tratamiento térmico
10. Eficiencia de Fabricación y Control de Costos
Para un eje forjado grande que pesa aproximadamente5.778 kg, el control de costos comienza antes del mecanizado.
Los principales impulsores de costos incluyen:
Materia prima → Forja → Tratamiento térmico → Mecanizado → Inspección → Manipulación → Embalaje → Transporte
Una ruta de fabricación ineficiente puede aumentar el costo en cada etapa.
Nuestro enfoque es optimizar el proceso de fabricación completo en lugar de centrarse solo en el precio del mecanizado.
Utilización de materiales
El tocho forjado se diseña con una tolerancia de mecanizado adecuada para que no se elimine material excesivo innecesariamente durante el mecanizado.
Eficiencia de mecanizado
Las operaciones de mecanizado en bruto y de acabado se separan para mejorar la estabilidad del proceso y reducir el tiempo de acabado innecesario.
Control de calidad
La inspección se integra en el proceso de fabricación para identificar problemas potenciales antes de la etapa final, reduciendo el riesgo de costosos retrabajos.
Planificación del proceso
La secuencia de fabricación se diseña en torno a la geometría real y los requisitos de inspección del componente.
Este enfoque ayuda a equilibrar:
Calidad + Precisión de mecanizado + Eficiencia de fabricación + Costo total
11. Transporte de Grandes Ejes Forjados
Un eje con una longitud total de aproximadamente7,4 metrosy una masa de casi5,8 toneladastambién crea desafíos logísticos.
Para proyectos de exportación, el transporte debe considerarse junto con la fabricación.
Las consideraciones importantes pueden incluir:
Para componentes industriales grandes, la logística no es simplemente una actividad postventa.
Debe considerarse como parte del proceso de planificación del proyecto.
Al coordinar los requisitos de fabricación, inspección, embalaje y logística, podemos ayudar a reducir la manipulación innecesaria y los riesgos de transporte.
12. Por Qué la Fabricación de Ejes Grandes Requiere un Proveedor Integrado
Un eje forjado grande implica varias disciplinas de fabricación.
Un proveedor puede tener capacidad de forja pero carecer de capacidad de mecanizado de precisión.
Otro proveedor puede tener capacidad de mecanizado pero carecer de experiencia con tochos forjados grandes.
Para el cliente, coordinar múltiples proveedores puede aumentar los requisitos de comunicación, la complejidad de la inspección y el riesgo del proyecto.
Nuestra capacidad de fabricación integrada combina:
Forja
Fabricación de tochos forjados grandes según los requisitos de ingeniería.
Tratamiento térmico
Control de la condición del material requerida antes del mecanizado.
Mecanizado de precisión
Conversión del tocho forjado en un eje terminado con precisión dimensional y geométrica controlada.
Control de calidad
Uso de inspección dimensional y NDT para verificar la calidad del producto.
Control de costos
Optimización de la utilización de materiales, procesos de mecanizado y secuencia de fabricación.
Soporte de exportación
Soporte de los requisitos de embalaje y transporte de componentes industriales grandes.
Resumen del Proyecto
Este proyecto de gran eje de ventilador demuestra nuestra capacidad para fabricar componentes forjados y mecanizados de precisión de alta resistencia con exigentes requisitos de ingeniería.
Datos clave
Componente: Eje de ventilador industrial
Material: Acero K1045 Normalizado
Longitud total: 7.432 mm
Masa total: 5.778 kg
Fabricación: Forja + Normalización + Mecanizado en bruto + Mecanizado de precisión
NDT: Prueba ultrasónica según AS 1065 Nivel 1
Enfoque de calidad clave: Precisión dimensional + Tolerancias geométricas + Acabado superficial + Integridad interna del material
El plano de ingeniería también requiere que todos los materiales y la mano de obra cumplan con las Normas Australianas pertinentes, excepto donde se especifique lo contrario, y que la norma del plano se identifique comoAS 1100.
JIANGSU HUI XUAN NEW ENERGY EQUIPMENT CO., LTD.
Nuestras capacidades de fabricación principales se basan en cuatro áreas:
Forja
Grandes componentes forjados con condición de material controlada y tolerancia de mecanizado.
Mecanizado de precisión
Mecanizado a gran escala para ejes y otros componentes industriales personalizados.
Control de calidad
Inspección dimensional, control geométrico y pruebas no destructivas según los requisitos del proyecto.
Control de costos
Optimización de la utilización de materiales y los procesos de fabricación para lograr un equilibrio práctico entre calidad, rendimiento y costo total de fabricación.
Fabricamos según los planos y especificaciones técnicas del cliente, apoyando componentes industriales personalizados para mercados internacionales, incluida Australia.
Para ejes forjados grandes y otros componentes industriales pesados, nuestro objetivo es sencillo:
Construir la base de material correcta a través de la forja, lograr la geometría requerida a través del mecanizado de precisión, verificar la calidad a través de una inspección sistemática y controlar el costo total de fabricación a través de un proceso de producción optimizado.


 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!